Projet de raffinerie d'Atyrau au Kazakhstan : Système de séparation triphasique à haute efficacité
Contexte du projet : Séparation triphasique pour une grande raffinerie d'Asie centrale
La raffinerie d'Atyrau, également connue sous le nom d'ANPZ, est l'une des trois principales raffineries du Kazakhstan et joue un rôle important dans l'approvisionnement du pays en carburant et en matières premières chimiques.
Dans le cadre de son programme de traitement en profondeur et d'amélioration environnementale, la raffinerie nécessitait des équipements de séparation haute performance pour le traitement des eaux usées huileuses et le prétraitement du pétrole brut. Le pétrole brut local présente une composition complexe et peut contenir des gaz acides et d'autres contaminants. Le séparateur devait donc éliminer de manière fiable les phases gazeuse, liquide et solide, tout en fonctionnant dans des conditions de corrosion chimique, de fluctuations de pression et de débit exigeantes.
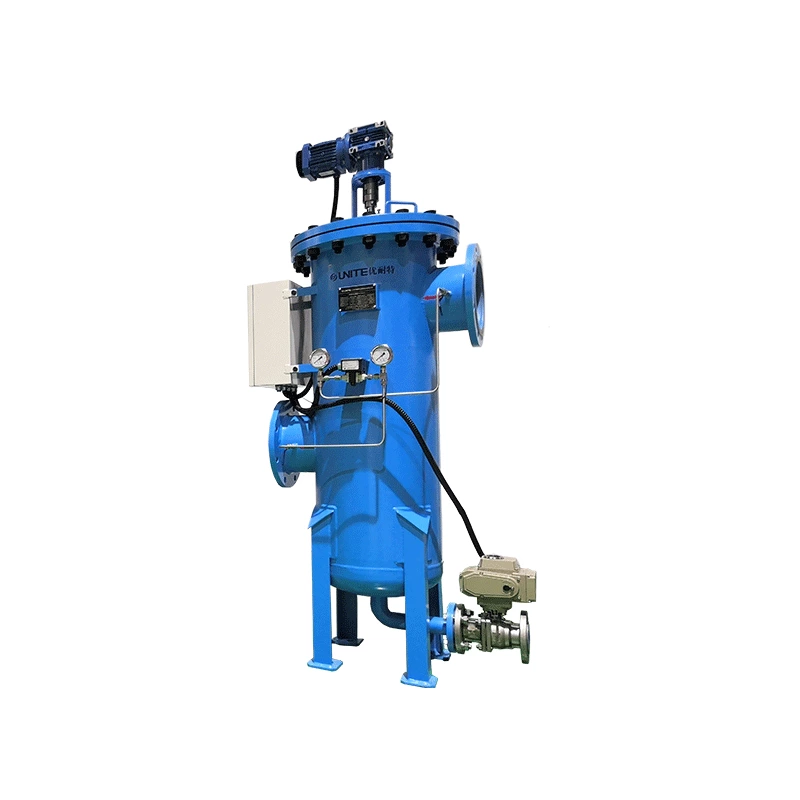
Cette application est étroitement liée aux solutions de filtration et de séparation pour le raffinage du pétrole d'UNITE , conçues pour contrôler les impuretés, protéger les échangeurs de chaleur et les catalyseurs en aval, améliorer la qualité du produit et assurer un fonctionnement fiable de la raffinerie.
Principaux défis
1. Climat continental extrême
La région d'Atyrau connaît des étés très chauds et des hivers rigoureux, avec des températures pouvant descendre jusqu'à environ −40 °C. L'équipement devait présenter une résistance adéquate aux chocs à basse température, une isolation thermique et une protection contre le gel afin de garantir un fonctionnement fiable tout au long de l'année.
2. Milieux de traitement à haute teneur en soufre et corrosifs
Les flux traités contiennent du sulfure d'hydrogène (H₂S) et des ions chlorure, créant des conditions de corrosion exigeantes. Le récipient sous pression et ses composants internes nécessitent donc une résistance à la corrosion adaptée, des soudures de haute qualité et des matériaux compatibles avec les milieux acides et chlorés.
3. Séparation à haut débit et haute précision
Le système devait traiter des débits élevés tout en réduisant les concentrations d'huile dans l'eau et d'eau dans l'huile. Chaque phase séparée devait satisfaire aux indicateurs de qualité requis pour que les unités de traitement et de raffinage en aval puissent fonctionner de manière fiable.
4. Conformité internationale et locale
L'équipement devait satisfaire aux exigences internationales ASME et aux normes de certification de qualité GOST du Kazakhstan. La conception finale devait également prendre en compte l'intégrité des appareils à pression, la traçabilité des matériaux, la qualité des soudures, ainsi que les exigences d'inspection et de mise en service.
Solution personnalisée : Système modulaire de séparation gaz-liquide-solide
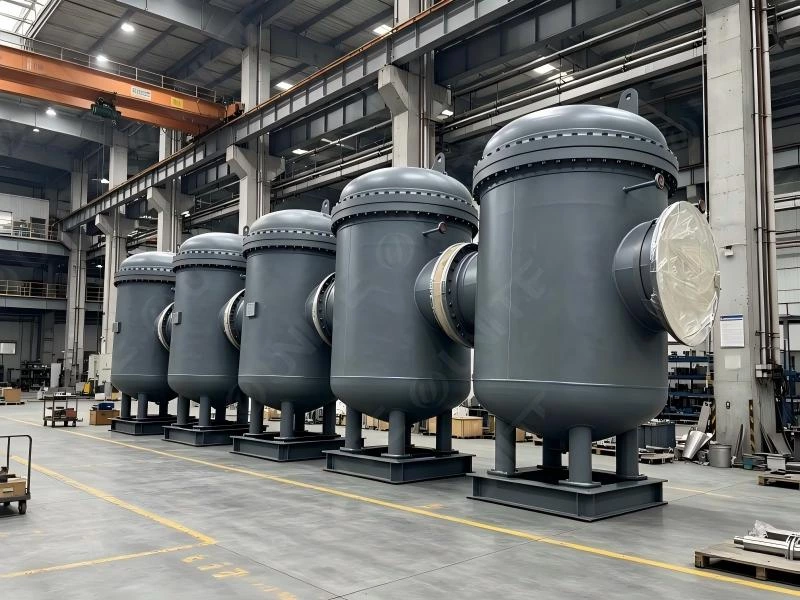
1. Construction de réservoirs sous pression résistants à la corrosion
La cuve principale sous pression est revêtue d'acier résistant à la fissuration induite par l'hydrogène (HIC) ou d'alliages spéciaux, et de revêtements anticorrosion, selon les conditions de procédé et les exigences de conception. Les principaux composants internes sont en Hastelloy ou en acier inoxydable de haute qualité pour une utilisation durable en milieux acides et chlorés.
Cette stratégie de choix des matériaux vise à réduire la dégradation liée à la corrosion tout en préservant l'intégrité et les performances de séparation des récipients sous pression. Le choix définitif des matériaux doit être validé en fonction de la chimie du procédé, de l'exposition au H₂S, de la concentration en chlorures, de la température, de la pression, de la surépaisseur de corrosion, du procédé de soudage et des exigences réglementaires applicables.
2. Éléments internes de séparation à plaques ondulées, cycloniques et coalescentes
Le séparateur intègre plusieurs mécanismes de séparation internes :
•Les séparateurs de brouillard à plaques ondulées aident à éliminer les gouttelettes de liquide entraînées de la phase gazeuse ;
•Les cyclones à haut rendement utilisent la force centrifuge pour séparer les matières solides en suspension et les gouttelettes liquides du flux de traitement ;
•Les coalescents à plaques ondulées favorisent la fusion et la sédimentation des fines gouttelettes d'huile ou d'eau.
En combinant la coalescence physique et la séparation centrifuge, le système accélère la sédimentation des gouttelettes d'huile microscopiques et des particules solides. Cette configuration multi-étages contribue à améliorer la qualité des flux de gaz, d'huile, d'eau et de solides séparés, tout en protégeant les catalyseurs d'hydrotraitement et de reformage en aval.
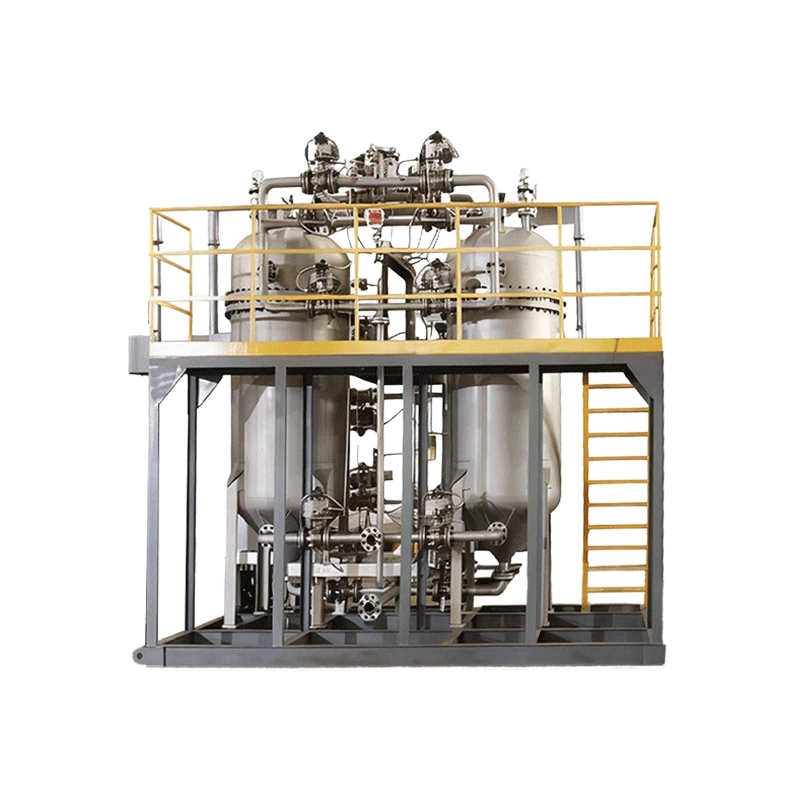
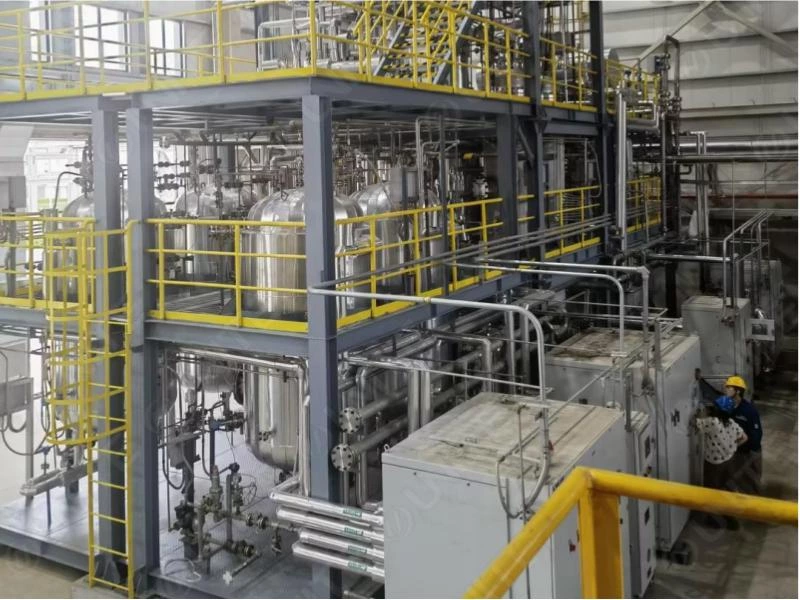
Le concept d'intégration du système est cohérent avec les systèmes de filtration et de séparation montés sur châssis d'UNITE , qui combinent équipements de séparation, tuyauterie, vannes, instrumentation et systèmes de contrôle dans un ensemble modulaire compact.
3. Interface automatisée et contrôle de décharge
Le séparateur utilise des capteurs de niveau radar de haute précision et des débitmètres d'interface pour surveiller les interfaces gaz-pétrole et huile-eau. Ces instruments, associés à des vannes de régulation pneumatiques automatisées, permettent de réguler dynamiquement les niveaux d'interface et de maintenir une qualité de rejet stable.
Un contrôle précis de l'interface est essentiel dans un séparateur triphasé. Un entraînement excessif de liquide à la sortie gaz, une entrée d'eau à la sortie huile ou une accumulation instable de solides peuvent réduire l'efficacité de la séparation et affecter les équipements en aval. La stratégie de contrôle finale, les seuils d'alarme, les caractéristiques des vannes et la précision des mesures doivent être validés par rapport aux données de conception du procédé et de mise en service.
La gamme de systèmes de coalescence-séparation d'UNITE utilise des technologies telles que la coalescence, la centrifugation et des mécanismes de séparation pour éliminer les gouttelettes liquides et les contaminants solides dans les applications industrielles exigeantes. La configuration de l'équipement doit être choisie en fonction de la composition du fluide et des exigences de séparation de phases.
4. Isolation thermique toutes saisons
Pour assurer le fonctionnement en hiver à Atyrau, le séparateur est équipé de doubles enveloppes isolantes complètes et d'un système de traçage électrique autorégulé. Ces caractéristiques contribuent à prévenir le givrage, à maintenir la température de process et à réduire le risque de précipitation de paraffine lors d'un fonctionnement à basse température.
L'épaisseur finale de l'isolation, la capacité de traçage thermique, la logique de contrôle, la protection des zones dangereuses et la conception d'hivernage doivent être calculées à partir de la température ambiante minimale, des propriétés du fluide de procédé, du scénario d'arrêt, de l'exposition au vent et des normes applicables du site.
Valeur client et résultats du projet
Depuis sa mise en service, le système de séparation triphasé a permis d'obtenir les avantages suivants à la raffinerie d'Atyrau :
•Une efficacité de traitement des eaux usées supérieure d'environ 25 % : une meilleure séparation des phases a permis un traitement plus efficace des eaux usées huileuses ;
• Pétrole récupéré répondant aux exigences de re-raffinage : La qualité du pétrole récupéré répondait aux normes de re-raffinage définies dans le projet ;
• Cycles de nettoyage plus longs pour les équipements en aval : une séparation stable a réduit la charge de contaminants sur les échangeurs de chaleur et les réacteurs catalytiques, prolongeant ainsi les intervalles de nettoyage ;
• Coûts d’exploitation et de maintenance réduits de près de 15 % : une meilleure stabilité des processus et des cycles de nettoyage plus longs ont permis de réduire les dépenses d’exploitation et de maintenance d’environ 15 % ;
•Fonctionnement plus fiable dans des conditions climatiques extrêmes : des matériaux résistants à la corrosion, une isolation et un traçage thermique ont permis un fonctionnement optimal malgré d’importantes variations saisonnières de température ;
• Soutien à une production de raffinage plus écologique : Un meilleur traitement des eaux usées et une meilleure récupération du pétrole ont contribué aux objectifs environnementaux et d'efficacité des ressources d'ANPZ ;
•Réalisation réussie d'un projet énergétique de grande envergure : Ce projet a démontré les capacités d'intégration de systèmes et de réalisation technique d'UNITE pour des applications complexes de raffinerie.
L'amélioration de 25 % de l'efficacité du traitement des eaux usées et la réduction de près de 15 % des coûts d'exploitation et de maintenance constatées sont spécifiques au projet de la raffinerie d'Atyrau. Les performances réelles dépendent de la composition de l'alimentation, du débit, des proportions de phases, de la pression, de la température, de la charge polluante, des objectifs de séparation, de la configuration des équipements et des pratiques d'exploitation.
Conclusion
La séparation triphasique en raffinerie doit être fiable malgré les milieux corrosifs, les débits élevés, les fluctuations de pression, les conditions hivernales rigoureuses et les exigences strictes de qualité des phases. Un séparateur monophasique classique peut s'avérer insuffisant pour le traitement simultané de gaz, de pétrole, d'eau et de solides.
Le projet de la raffinerie d'Atyrau combine la construction de cuves sous pression résistantes à la corrosion, l'élimination avancée des brouillards, la séparation cyclonique et par coalescence, le contrôle automatisé des interfaces et l'hivernage toutes saisons. En intégrant ces fonctions dans un système modulaire, UNITE a aidé ANPZ à améliorer le traitement des eaux usées huileuses, à récupérer le pétrole pour le re-raffinage, à protéger les équipements de traitement en aval et à réduire les coûts d'exploitation et de maintenance.
Si votre application concerne la séparation triphasique en raffinerie, les eaux usées huileuses, le prétraitement du pétrole brut, les milieux contenant du H₂S, les niveaux élevés de chlorure, la séparation gaz-huile-eau ou le fonctionnement dans des conditions météorologiques extrêmes, contactez l'équipe d'ingénierie UNITE avec vos données de processus, la composition de la phase, l'enveloppe de fonctionnement et les normes applicables.
Pages liées
• Solutions de filtration et de séparation pour le raffinage du pétrole
• Systèmes de filtration et de séparation montés sur châssis
• Série de coalescence-séparation
• Séparateur à filtre cyclonique
• Projet de séparateur triphasique de la raffinerie d'Atyrau